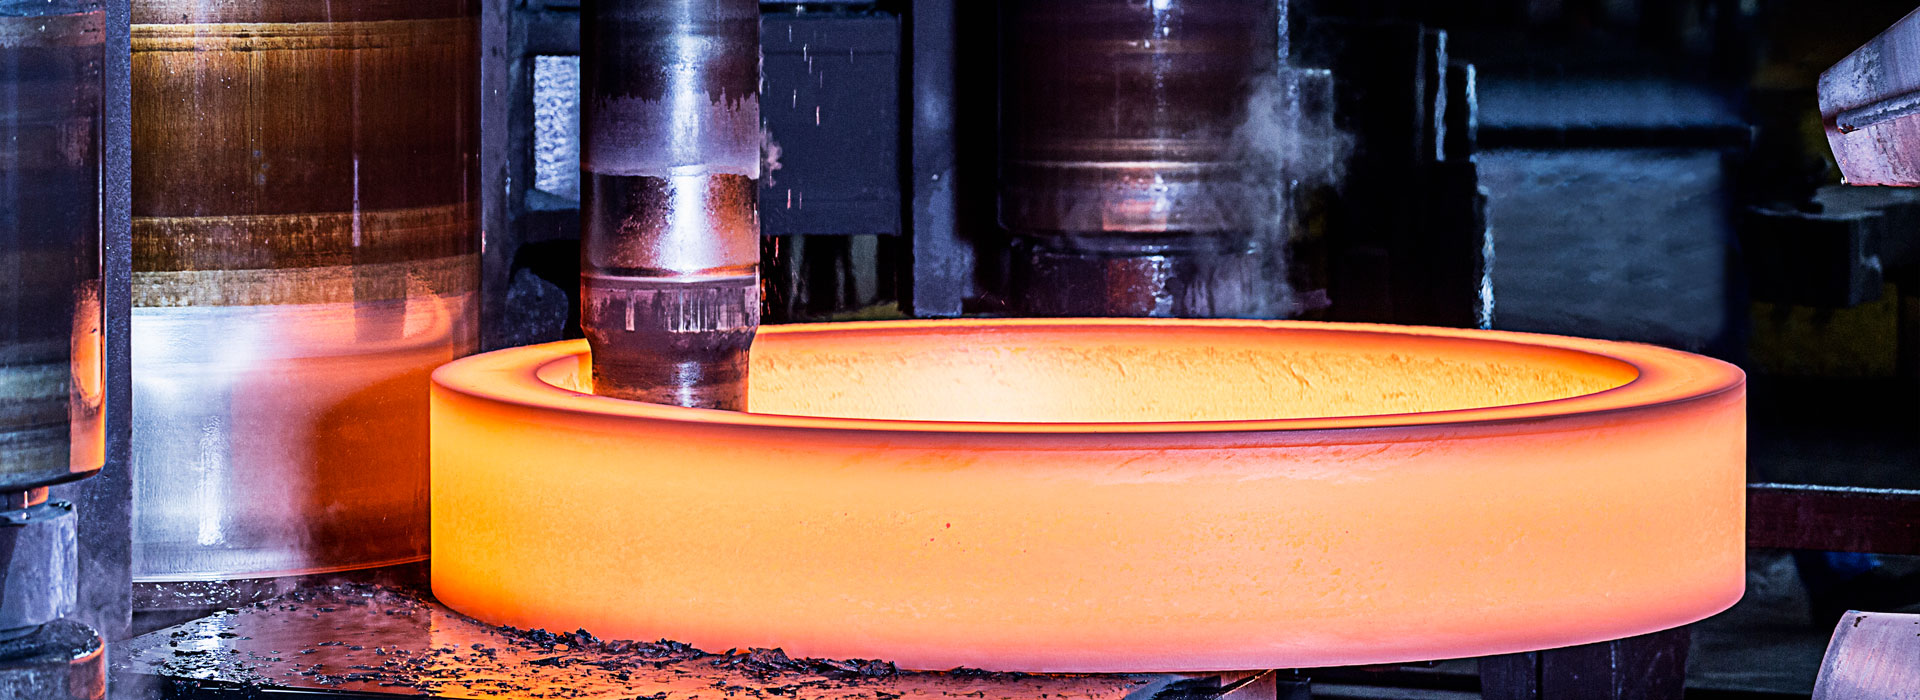
Dəniz Döymələri üçün Yüksək Keyfiyyətli Xammalın Seçilməsi
Dənizçilik üçün Yüksək Keyfiyyətli Xammalın SeçilməsiDöymə
Dəniz döymələri üçün yüksək keyfiyyətli xammal seçərkən materialın xüsusiyyətləri, ətraf mühitə uyğunlaşma qabiliyyəti, istehsal prosesləri və sənaye standartları kimi amillər hərtərəfli nəzərə alınmalıdır. Əsas addımlar və məqamlar aşağıdakılardır:
1. Materialın növü və tətbiqi ssenarilərini aydınlaşdırın
Dəniz döymələri üçün material seçimi xüsusi məqsədə əsaslanmalıdır:
Karbon polad (məsələn, A-sinif və D-sinif dəniz poladı): Gəminin struktur komponentləri (məsələn, qabırğalar, göyərtə dayaqları kimi) üçün istifadə olunur, yüksək möhkəmlik və qaynaq qabiliyyəti tələblərinə cavab verməlidir.
Alaşımlı polad (Cr-Mo polad, Ni-Cr polad kimi): Krank valları və dişlilər kimi mühərriklərin kritik komponentləri üçün istifadə olunur, yorğunluğa və zərbəyə davamlı olmalıdır.
Paslanmayan polad (məsələn, 316L, dupleks polad): Yüksək korroziyaya davamlılıq tələb edən korroziyalı mühitlərdə dəniz suyu klapanları, nasos gövdələri və s. üçün istifadə olunur.
Titan ərintisi: Yüksək səviyyəli gəmilərdə və ya xüsusi komponentlərdə (sualtı qayıqlar üçün hissələr kimi) istifadə olunur, korroziyaya davamlıdır, yüngüldür, lakin yüksək qiymətə malikdir.
2. Kimyəvi tərkibə nəzarət
Standartlara uyğundur: Təsnifat cəmiyyətlərinə (ABS, DNV, LR, CCS kimi) və ya beynəlxalq standartlara (ASTM, EN) riayət edin.
Aşağı çirkli elementlər: Kükürd (S) və fosforun (P) tərkibi isti kövrəklik və soyuq kövrəklikdən qaçmaq üçün ≤ 0,025% olmalıdır.
Ərinti elementinin optimallaşdırılması: Nikelin (Ni) əlavə edilməsi aşağı temperaturda möhkəmliyi artırır, xrom (Cr) korroziyaya davamlılığı artırır və molibden (Mo) taxıl quruluşunu təmizləyir.
3. Mexanik performans tələbləri
Güc və möhkəmlik: Akış gücü (≥ 355 MPa), dartılma gücü (≥ 490 MPa) və aşağı temperaturda zərbə enerjisi (-40°C: ≥ 27 J).
Korroziyaya davamlılıq: Dəniz suyu korroziyasına davamlı polad seçin (məsələn, tərkibində mis (Cu) və ya nikel (Ni) olan polad) və ya səthi müalicə edin (məsələn, sinklənmə).
Yorğunluğa qarşı performans: Döymə prosesi və istilik müalicəsi sayəsində taxıl quruluşu optimallaşdırılır və daxili qüsurlar azalır.
4. İstehsal prosesinin tələbləri
Əritmə Prosesi: Qazların (H, O, N) tərkibini azaltmaq və təmizliyi yaxşılaşdırmaq üçün soba xaricində emalı (LF/VD) ilə birlikdə elektrik sobalarından istifadə edin.
Döymə prosesi: Kifayət qədər döymə nisbətini təmin edin (≥ 3:1), taxıl quruluşunu təmizləyin; Həddindən artıq istiləşmə və ya qızmamaq üçün son döymə temperaturuna nəzarət edin.
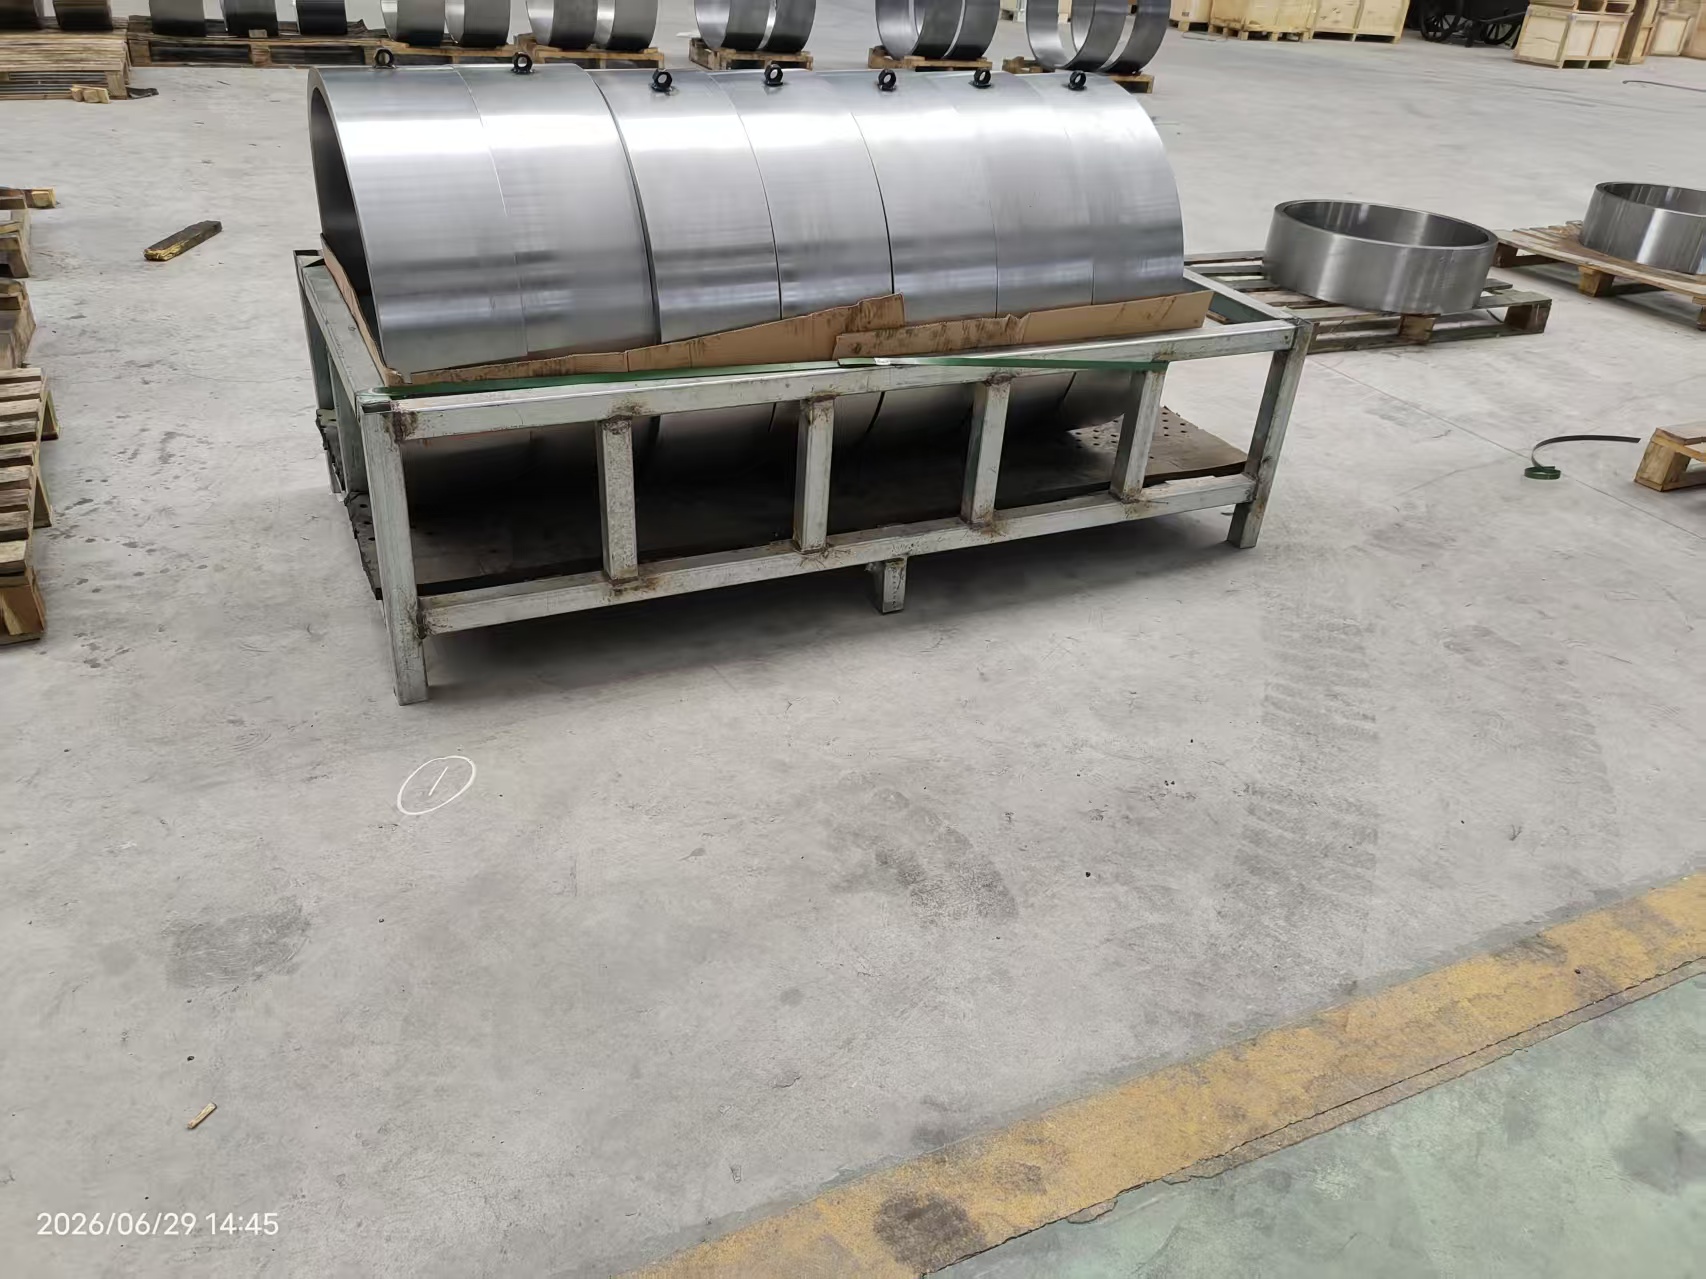
İstilik müalicəsi prosesi: Vahid strukturu təmin etmək və qalıq stressi aradan qaldırmaq üçün normallaşdırma, söndürmə və istiləşmə (söndürmə + temperləmə).
5. Təchizatçı Kvalifikasiyaları və Keyfiyyət Təminatı
Sertifikatlaşdırma üzrə tələblər: Təchizatçı təsnifat cəmiyyətindən sertifikat almalı (məsələn, ABS zavodunun tanınması) və ISO 9001 keyfiyyət idarəetmə sisteminə malik olmalıdır.
Keyfiyyət qeydləri: Materialın izlənməsi üçün sənədlər (məsələn, ərimə sobasının nömrəsi, istilik müalicəsi partiyası) və üçüncü tərəfin sınaq hesabatları (məsələn, SGS) təmin edin.
Texniki dəstək: Təchizatçıdan proses məsələlərinin həllində (qaynaq parametrlərinin optimallaşdırılması kimi) yardım tələb olunur.
6. Yoxlama və Yoxlama
Gələn yoxlama:
Kimyəvi tərkibin təhlili (spektrometr tərəfindən aşkar edilir).
Mexanik xüsusiyyət testləri (dartılma, zərbə, sərtlik).
Qeyri-dağıdıcı sınaq (ultrasəs sınağı UT, maqnit hissəciklərinin sınağı MT).
Üçüncü tərəf yoxlaması: Əsas materiallar təsnifat cəmiyyəti (məsələn, CCS) tərəfindən yerində yoxlamadan keçməlidir və ya səlahiyyətli laboratoriyada yenidən sınaqdan keçirilməlidir.
Sorğu göndərin
X
Biz sizə daha yaxşı baxış təcrübəsi təklif etmək, sayt trafikini təhlil etmək və məzmunu fərdiləşdirmək üçün kukilərdən istifadə edirik. Bu saytdan istifadə etməklə siz kukilərdən istifadəmizlə razılaşırsınız.
Məxfilik Siyasəti